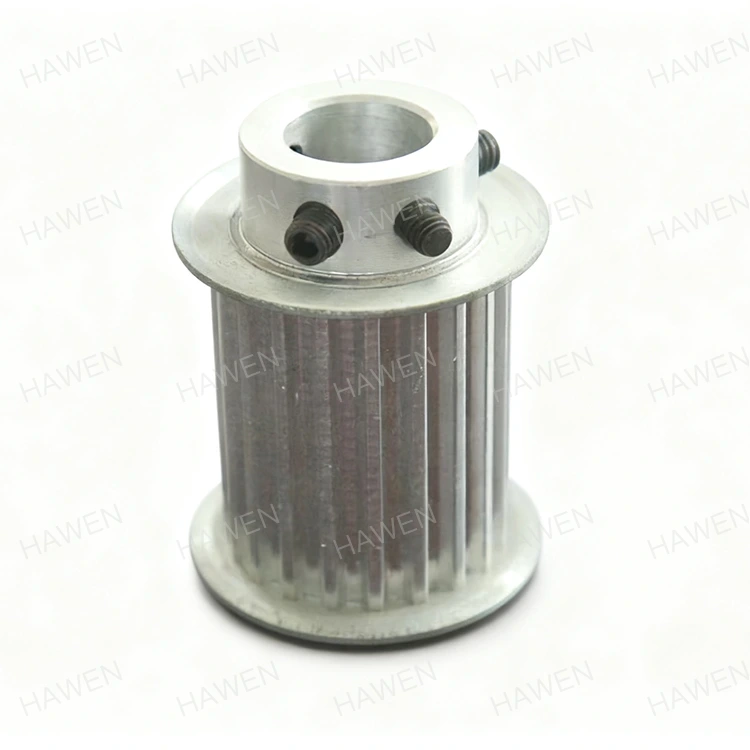
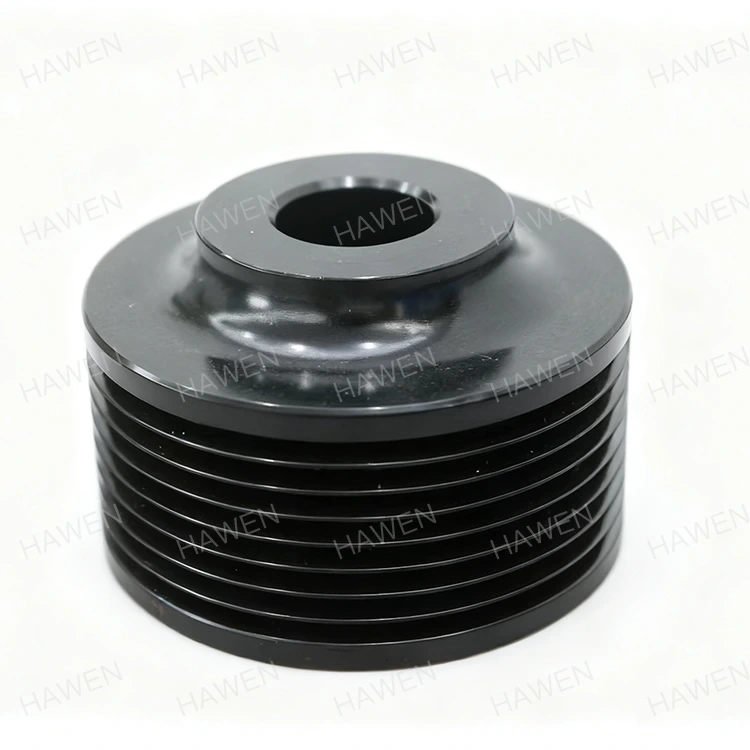
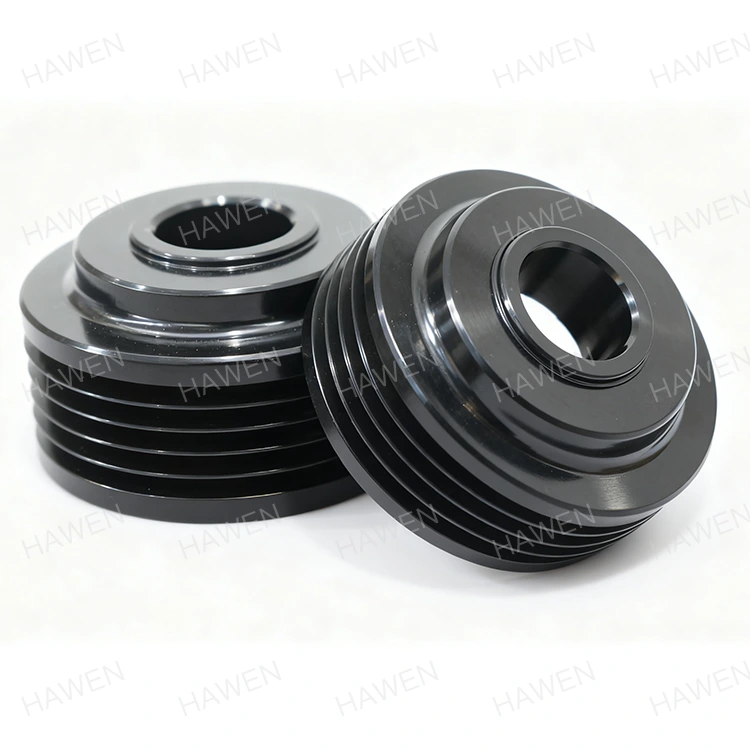
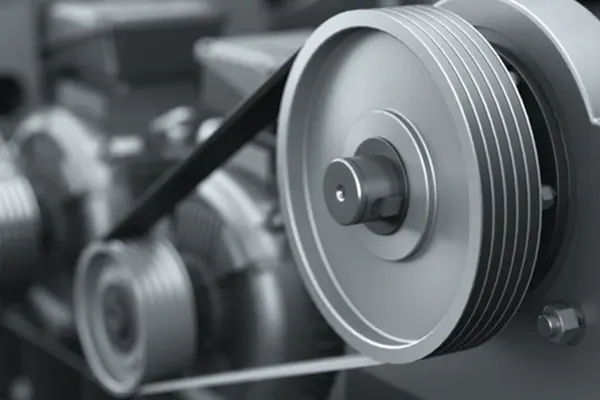
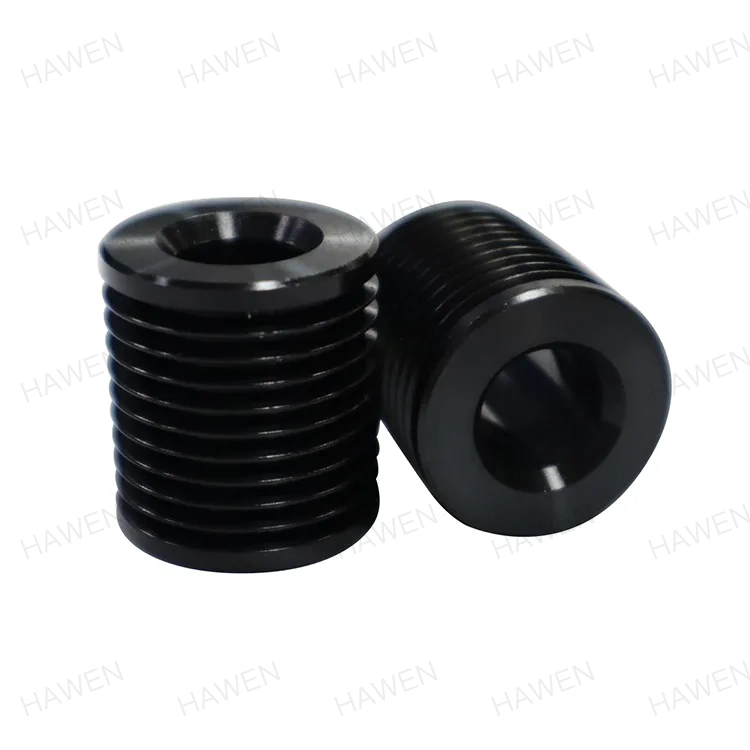
Inženir vzdrževanja namesti nov kompletJermenicena pogonskem sistemu, prepričani, da bosta navedeni profil in premer utora povrnila prvotno delovanje jermenskega pogona. V tednih začne jermen cviliti, robovi se strgajo in pas neenakomerno sedi v utoru. Težava ni v pasu. Problem je utor. Kot utora je zamaknjen za dve stopinji, premer utora se spreminja vzdolž oboda in površina je pregroba. Ta scenarij je neposredna posledica obdelovalnih procesov, ki niso mogli vzdrževati zahtevanih toleranc. Za kupce jermenic je razumevanje, kateri obdelovalni postopki zagotavljajo natančnost in doslednost utorov, bistvenega pomena za izogibanje tem okvaram.
Ta priročnik je napisan za inženirje nabave in vodje vzdrževanja, ki potrebujejo jermenice, ki delujejo zanesljivo. Razložili bomo kritične parametre utorov, obdelovalne postopke, s katerimi jih dosežemo, inšpekcijske metode, ki jih preverjajo, in kriterije za ocenjevanje dobavitelja. Zagotovili bomo tudi podrobne parametre izdelka iz naše tovarne v Zhejiang Hawen Electromechanical Co., Ltd. Ne glede na to, ali nabavljate jermenice za tekoče trakove, pogone HVAC, kmetijske stroje ali industrijske ventilatorje, vam bo ta vodnik pomagal določiti pravo kakovost obdelave in izbrati dobavitelja, ki jo lahko dostavi.
Delovanje jermenice je odvisno od natančnosti njegovega utora. Utor je kanal, ki vodi in oprime jermen. Če utor ni natančen, jermen ne bo pravilno nameščen, pogon pa bo izgubil učinkovitost, povzročal hrup in se prezgodaj obrabil. Štirje parametri utora so kritični: kot utora, premer utora, profil utora in končna obdelava površine. Kot utora določa, kako se jermen zagozdi v utor. Za jermenico klinastega jermena je standardni kot 34, 36 ali 38 stopinj, odvisno od premera jermenice. Napaka samo ene stopinje lahko zmanjša zmogljivost prenosa moči jermena in povzroči neenakomerno obrabo. Premer utora določa naklon jermena, ki vpliva na razmerje hitrosti. Profil utora vključuje globino utora in radij korenine. Površinska obdelava vpliva na trenje in obrabo jermena. Spodnja tabela povzema te parametre in njihove tipične tolerance.
| Parameter | Tipična toleranca | Vpliv na uspešnost |
| Groove Angle | +/- 0,5 stopinj | Vpliva na zagozditev jermena in prenos moči |
| Premer utora | +/- 0,05 mm | Vpliva na razmerje hitrosti in sledenje traku |
| Profil utora (globina, polmer korena) | +/- 0,1 mm | Vpliva na namestitev in obrabo pasu |
| Površinska obdelava (Ra) | 0,8 - 1,6 µm | Vpliva na trenje in življenjsko dobo jermena |
| Groove Runout | +/- 0,05 mm | Vpliva na vibracije in sledenje pasu |
priZhejiang Hawen Electromechanical Co., Ltd., naša tovarna izdeluje jermenice za te tolerance in težje. Zavedamo se, da je natančnost utorov temelj zmogljivosti jermenskega pogona, zato smo vložili v strojno in pregledovalno opremo, ki je potrebna za doseganje tega. Naša ekipa inženirjev lahko svetuje o ustreznih tolerancah za vašo specifično aplikacijo.
Profil utora jermenice se oblikuje z zaporedjem obdelovalnih procesov. Prvi postopek je struženje, ki vzpostavi osnovno geometrijo škripca, vključno z zunanjim premerom, izvrtino in širino čela. Žleb se nato vreže v sprednjo stran škripca. Pri jermenicah klinastega jermena se utor običajno izreže z orodjem za oblikovanje ali CNC orodjem za utore, ki ustreza zahtevanemu kotu in profilu. Natančnost utora je odvisna od togosti stroja, ostrine orodja in natančnosti poti orodja. Po utorih se lahko škripec zbrusi, da se izboljša površinska obdelava in dimenzijska natančnost. Spodnja tabela povzema postopke obdelave in njihovo vlogo pri natančnosti utorov.
| Proces | funkcija | Dosežena tipična toleranca | Oprema |
| Obračanje | Oblikuje OD, izvrtino in obraz | +/- 0,05 mm | CNC stružnica |
| Žlebljenje | Reže profil utora | +/- 0,1 mm, +/- 0,5 stopinj | CNC stružnica z orodjem za utore |
| Brušenje | Izboljša končno obdelavo in natančnost | +/- 0,02 mm, Ra 0,8 µm | Cilindrični mlin |
| Razigljevanje | Odstranjuje ostre robove | N/A | Ročno ali avtomatsko |
| Uravnoteženje | Popravi porazdelitev mase | G16 ali boljši | Stroj za dinamično uravnoteženje |
V naši tovarni uporabljamo CNC stružnice z aktivnim orodjem za struženje in utore jermenic v eni nastavitvi. To odpravlja napako, do katere lahko pride, ko je jermenica ponovno vpenjana med operacijami. Uporabljamo tudi precizna orodja za oblikovanje, ki so brušena na natančen profil utora, s čimer zagotavljamo, da sta kot utora in polmer korena dosledna od dela do dela.
Brušenje je postopek, ki iz dobrega škripca naredi natančen škripec. Medtem ko struženje in žlebljenje vzpostavita osnovno geometrijo, brušenje izboljša kot utora, premer utora in končno obdelavo površine. Brušenje se izvaja s preciznim brusilnim kolutom, ki je obdelan z zahtevanim profilom utorov. Jermenica je nameščena na precizni trn in se vrti proti brusu. Postopek brušenja odstrani majhno količino materiala, običajno 0,1 do 0,3 mm, in doseže tolerance, ki jih je težko doseči samo s struženjem. Končna obdelava površine po brušenju je običajno Ra 0,4 do 0,8 µm, kar zmanjša trenje in obrabo jermena. Spodnja tabela primerja natančnost in končno obdelavo, doseženo s struženjem in brušenjem.
| Proces | Toleranca kota utora | Toleranca premera utora | Površinska obdelava (Ra) |
| Samo obračanje | +/- 0,5 stopinj | +/- 0,05 mm | 1,6 - 3,2 µm |
| Struženje + Brušenje | +/- 0,1 stopinje | +/- 0,01 mm | 0,4 - 0,8 µm |
V Hawenu naša tovarna za brušenje utorov naših jermenic uporablja CNC cilindrične brusilnike z medprocesnim merjenjem. Merilni sistem med procesom nenehno meri premer utora med brušenjem in samodejno kompenzira obrabo koluta. To zagotavlja, da vsak škripec izpolnjuje navedeno toleranco, ne glede na število delov v proizvodni seriji. Prav tako brusilno ploščo redno čistimo, da ohranimo profil utora in preprečimo opekline ali poškodbe površine.
Preverjanje natančnosti utorov med proizvodnjo je bistvenega pomena za zagotovitev, da vsaka jermenica ustreza specifikaciji. Postopek preverjanja vključuje pregled med postopkom in končni pregled. Kontrolo med postopkom izvaja upravljavec stroja z uporabo ročnih orodij, kot so merilniki utorov, mikrometri in kazalniki. Upravljavec med proizvodnim potekom v rednih intervalih preverja kot utora, premer utora in odmik utora. Če se zazna odstopanje, se stroj prilagodi, preden se proizvedejo dodatni deli. Končni pregled opravi oddelek za nadzor kakovosti z uporabo natančnejše opreme, kot je koordinatni merilni stroj (CMM) ali profilni projektor. CMM lahko z visoko natančnostjo izmeri kot utora, profil utora in odmik utora. Spodnja tabela povzema inšpekcijske metode in njihove uporabe.
| Metoda pregleda | Kaj meri | Natančnost | Pri uporabi |
| Groove Gauge | Kot in profil utora | +/- 0,5 stopinj | V procesu |
| Mikrometer | Premer utora | +/- 0,01 mm | V procesu |
| Indikator številčnice | Iztekanje utora | +/- 0,01 mm | V procesu |
| Profilni projektor | Groove profil | +/- 0,005 mm | Končni pregled |
| Koordinatni merilni stroj (CMM) | Vsi parametri žleba | +/- 0,002 mm | Končni pregled |
V naši tovarni uporabljamo kombinacijo medprocesnega in končnega pregleda, da preverimo natančnost utorov naših jermenic. Naši operaterji so usposobljeni za uporabo merilnikov utorov in mikrometrov za preverjanje kota in premera utorov na vsakih 10 delov. Naš oddelek za nadzor kakovosti uporablja CMM za preverjanje profila utora in odtekanja na podlagi vzorčenja. Vodimo podrobne inšpekcijske zapise za vsako proizvodno serijo, kar našim strankam zagotavlja popolno sledljivost.
Ocenjevanje dobavitelja jermenice glede kakovosti obdelave zahteva osredotočenost na opremo, orodje, nadzor procesa, inšpekcijo in izkušnje. Dobavitelj mora imeti opremo za struženje, rezanje utorov in brušenje jermenic do zahtevanih toleranc. To vključuje CNC stružnice, CNC brusilnike in natančno orodje. Dobavitelj mora imeti sistem nadzora procesov, ki zagotavlja konstantno kakovost od dela do dela. To vključuje upravljanje orodij, upravljanje hladilne tekočine in vzdrževanje stroja. Dobavitelj mora imeti inšpekcijski sistem, ki preverja natančnost utorov na vsaki proizvodni seriji. To vključuje umerjene merilnike, CMM in usposobljene inšpektorje. Dobavitelj mora imeti izkušnje s proizvodnjo jermenic za podobne namene. Spodnja tabela povzema ta ocenjevalna merila.
| Kriterij ocenjevanja | Kaj iskati | Zakaj je pomembno |
| Strojna oprema | CNC stružnice, CNC brusilniki, živo orodje | Zagotavlja sposobnost zadrževanja toleranc |
| Orodje | Orodja za natančno oblikovanje, obdelane brusne plošče | Zagotavlja natančnost profila utorov |
| Nadzor procesa | Upravljanje orodij, upravljanje hladilne tekočine, vzdrževanje | Zagotavlja doslednost od dela do dela |
| Inšpekcijski sistem | Umerjeni merilniki, CMM, usposobljeni inšpektorji | Preverja natančnost utorov na vsaki seriji |
| Izkušnje | Rekord v podobnih aplikacijah | Dokazuje zmogljivost in zanesljivost |
V naši tovarni Hawen že več kot desetletje proizvajajo jermenice. Investirali smo v napredno CNC obdelovalno in brusilno opremo ter vzdržujemo celovit sistem nadzora kakovosti. Naša ekipa inženirjev je na voljo za pomoč pri specifikacijah in inženiringu aplikacij. Vabimo vas, da nas ocenite glede na ta merila in nas obravnavate kot svojega partnerja za jermenice.
V spodnji tabeli so navedeni ključni parametri izdelka za naše jermenice. Ti škripci so zasnovani za transportne trakove, HVAC pogone, kmetijske stroje in industrijske ventilatorje. Naša tovarna lahko izdela tudi jermenice po meri, ki izpolnjujejo posebne zahteve.
| Parameter | Razpon specifikacij | Opombe |
| Zunanji premer | 50 - 1.200 mm | Na voljo velikosti po meri |
| Profil Groove | Klinasti jermen, zobati jermen, ploščati jermen | Na voljo so profili po meri |
| Število utorov | 1 - 12 | Na voljo so konfiguracije po meri |
| Toleranca kota utora | +/- 0,5 stopinje (obrnjeno), +/- 0,1 stopinje (tla) | Izbrano glede na aplikacijo |
| Toleranca premera utora | +/- 0,05 mm (stružen), +/- 0,01 mm (brušen) | Izbrano glede na aplikacijo |
| Površinska obdelava | Ra 0,8 - 1,6 µm (mleto) | Zmanjša obrabo pasu |
| Material | Lito železo, jeklo, aluminij | Izbrano glede na moč in težo |
| Uravnoteženje | G16 ali boljši | Zmanjšuje vibracije |
| MOQ | 10 kosov | Za velika naročila možen dogovor |
| Čas izvedbe | 2-4 tedne | Odvisno od količine in prilagoditve |
V naši tovarni izdelujemo naše jermenice, ki izpolnjujejo te specifikacije in še več. Premer, profil utorov, število utorov, material in tolerance lahko prilagodimo vašim posebnim zahtevam. Naš sistem nadzora kakovosti vključuje pregled surovin, pregled med postopkom in končni pregled pred odpremo. Naš cilj je našim strankam zagotoviti visokokakovostne jermenice, ki izpolnjujejo njihove zahteve glede zmogljivosti.
Vprašanje 1: Kateri je najbolj kritičen parameter utora za delovanje jermenice?
Odgovor: Najbolj kritičen parameter utora je kot utora. Kot utora določa, kako se jermen zagozdi v utor in koliko moči lahko prenese pogon. Napaka samo ene stopinje lahko zmanjša zmogljivost prenosa moči jermena in povzroči neenakomerno obrabo. Zaradi tega je treba kot utora določiti s toleranco +/- 0,5 stopinj ali manj, odvisno od uporabe.
2. vprašanje: Zakaj je potrebno brušenje, če je škripec že obrnjen?
Odgovor: Brušenje je potrebno za doseganje najvišje stopnje natančnosti utorov in končne obdelave površine. S struženjem lahko dosežete toleranco kota utora +/- 0,5 stopinje in površinsko obdelavo Ra 1,6–3,2 µm. Z brušenjem lahko dosežete toleranco kota utora +/- 0,1 stopinje in površinsko obdelavo Ra 0,4–0,8 µm. Izboljšana natančnost in zaključek zmanjšata obrabo jermena, vibracije in hrup ter izboljšata učinkovitost prenosa moči.
Vprašanje 3: Kako preverim natančnost utorov škripca, ki sem ga prejel?
Odgovor: Natančnost utorov lahko preverite z uporabo merilnika utorov, mikrometra in številčnice. Merilnik utorov preverja kot in profil utorov. Mikrometer preverja premer utora. Indikator s številčnico preverja odtekanje utora. Za kritične aplikacije lahko pošljete vzorec v meroslovni laboratorij za inšpekcijo CMM. Pri Zhejiang Hawen Electromechanical Co., Ltd. z vsako pošiljko zagotovimo poročila o inšpekcijskih pregledih.
Vprašanje 4: Ali je mogoče obrabljene jermenice ponovno obdelati, da se ponovno vzpostavi natančnost utorov?
Odgovor: V nekaterih primerih je mogoče obrabljene jermenice ponovno obdelati, da se ponovno vzpostavi natančnost utorov. Postopek vključuje odstranitev majhne količine materiala iz utora, da se obnovi pravilen kot in profil. Vendar pa to zmanjša premer utora, kar lahko vpliva na razmerje hitrosti. Ponovna obdelava je izvedljiva le, če ima škripec dovolj materiala in če je zmanjšan premer sprejemljiv za uporabo. Naša ekipa inženirjev lahko svetuje, ali je ponovna strojna obdelava izvedljiva možnost.
Vprašanje 5: Kakšen je tipičen dobavni rok za jermenice po meri?
Odgovor: Običajni dobavni rok za jermenice po meri je 2 do 4 tedne po odobritvi risbe. Dobavni rok je odvisen od zahtevnosti profila utora, materiala in naročene količine. Za velika naročila ali zapletene profile je dobavni rok lahko daljši. V naši tovarni tesno sodelujemo z našimi strankami, da izpolnimo njihove zahteve glede dostave.
Natančnost utorov in doslednost sta temelj delovanja jermenice. Postopki obdelave, ki se uporabljajo za oblikovanje utora – struženje, žlebljenje in brušenje – določajo, ali bo jermenica zagotovila zanesljiv prenos moči ali povzročila obrabo jermena, hrup in vibracije. Za kupce je razumevanje teh procesov bistvenega pomena za določanje prave ravni kakovosti in ocenjevanje dobavitelja. Naša tovarna v Zhejiang Hawen Electromechanical Co., Ltd. ima opremo, orodje in izkušnje za proizvodnjo jermenic, ki ustrezajo najzahtevnejšim tolerancam utorov. Uporabljamo CNC obdelavo in natančno brušenje, da dosežemo tolerance kota utorov +/- 0,1 stopinje in površinsko obdelavo Ra 0,8 µm ali več.
Ne glede na to, ali nabavljate jermenice za transportne trakove, pogone HVAC, kmetijske stroje ali industrijske ventilatorje, vas vabimo, da nas kontaktirate, da se pogovorimo o vaših zahtevah. Zagotovimo lahko vzorce, tehnične podatke in rešitve po meri. Zaradi naše predanosti kakovosti in zadovoljstvu strank smo postali zaupanja vreden partner za podjetja po vsem svetu.
Kontaktirajte Zhejiang Hawen Electromechanical Co., Ltd. še danesda razpravljamo o vaših zahtevah glede jermenice in odkrijemo, kako lahko naše strojne zmogljivosti izpolnijo vaše specifikacije natančnosti utorov.
-
Naslov:No.809 Jinniu Street, Bihu Town, Liandu District, Lishui City, Zhejiang Province China
Copyright © 2026 Zhejiang Hawen Electromechanical Co., Ltd. Vse pravice pridržane. Links| Sitemap| RSS| XML| Politika zasebnosti